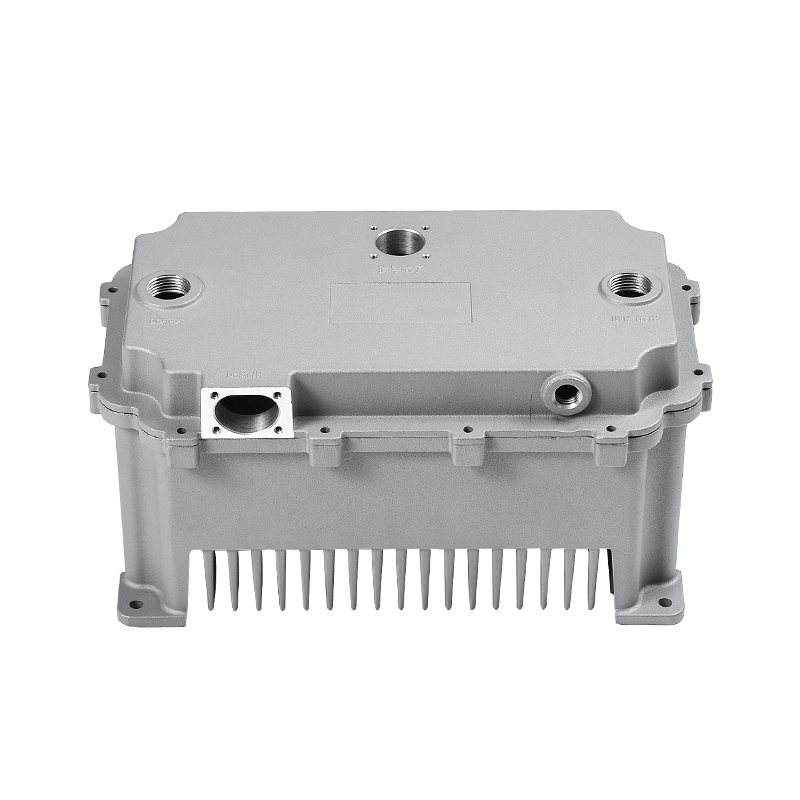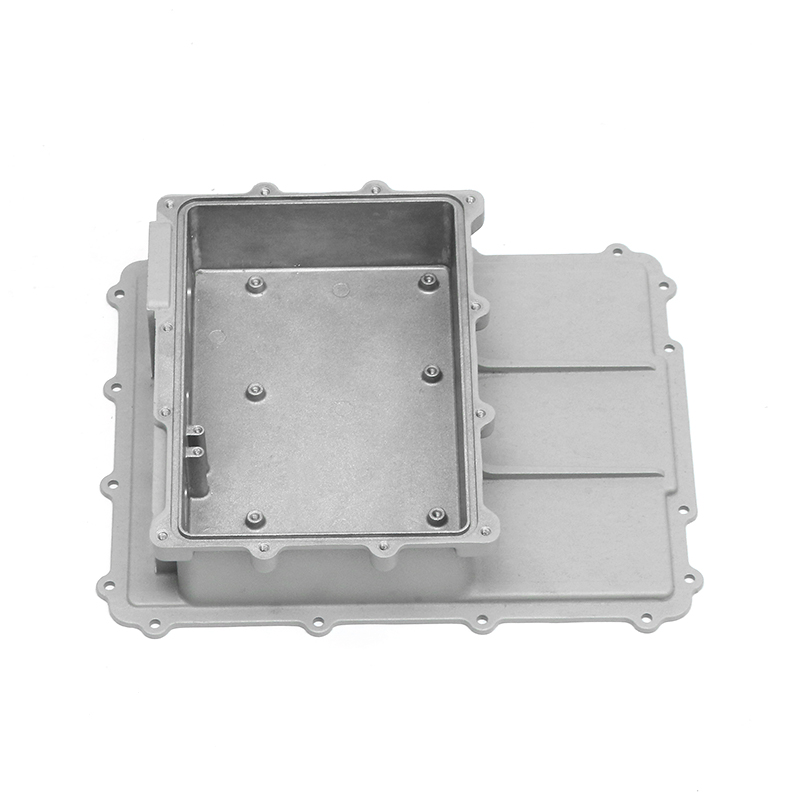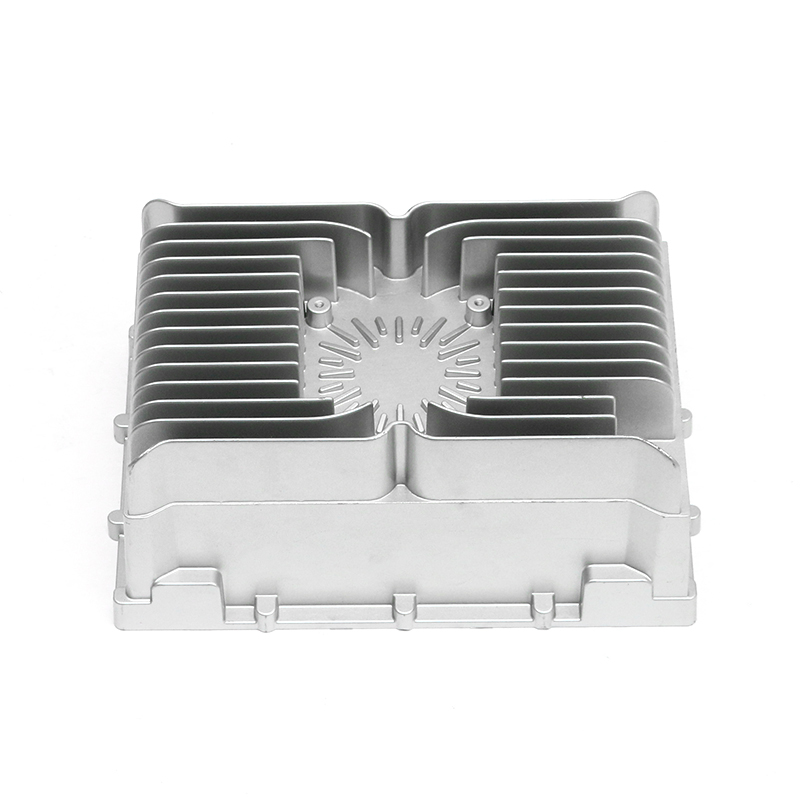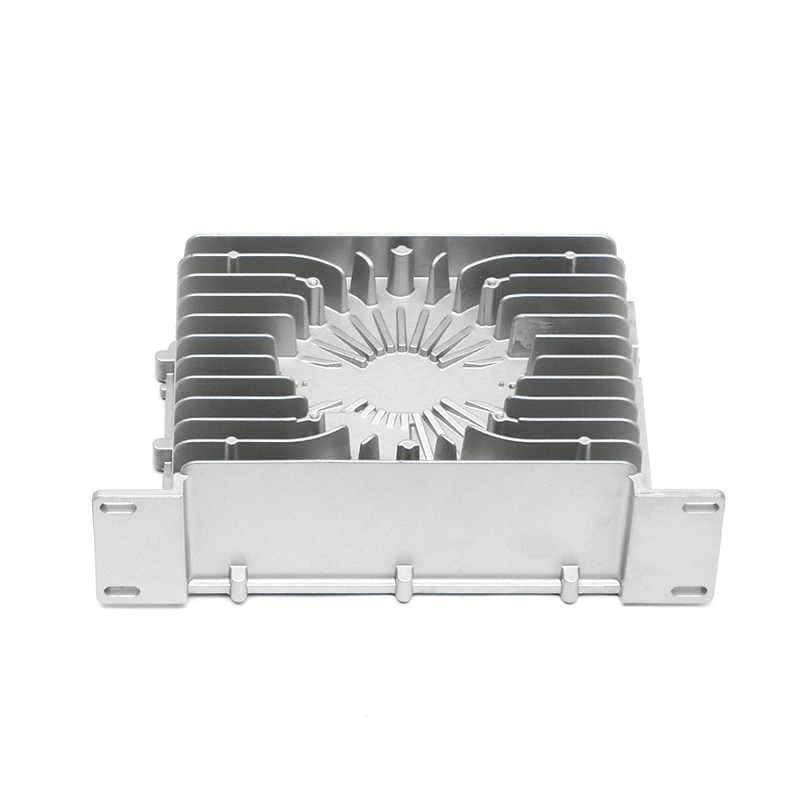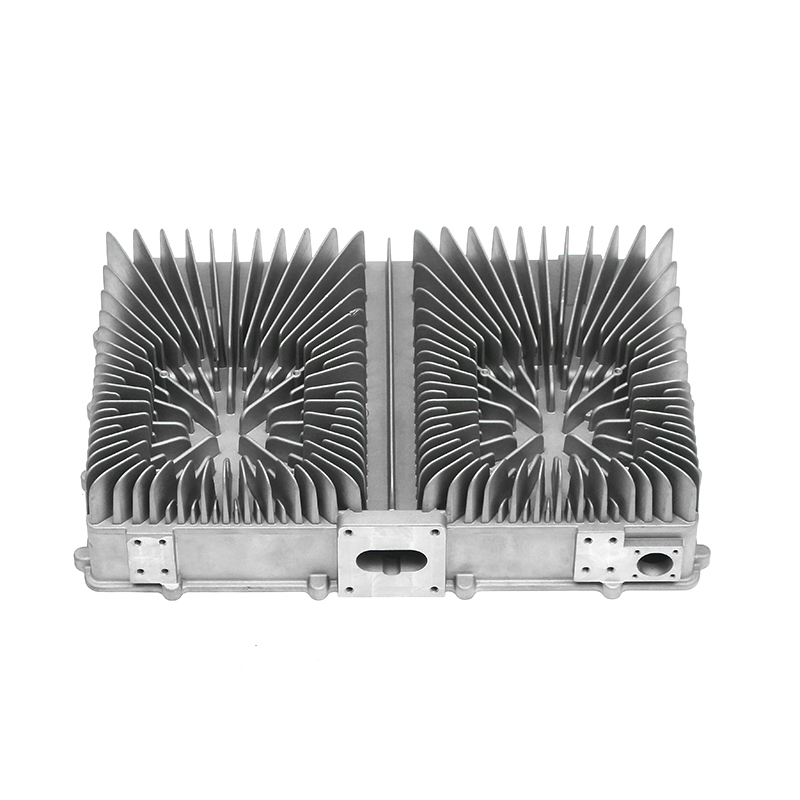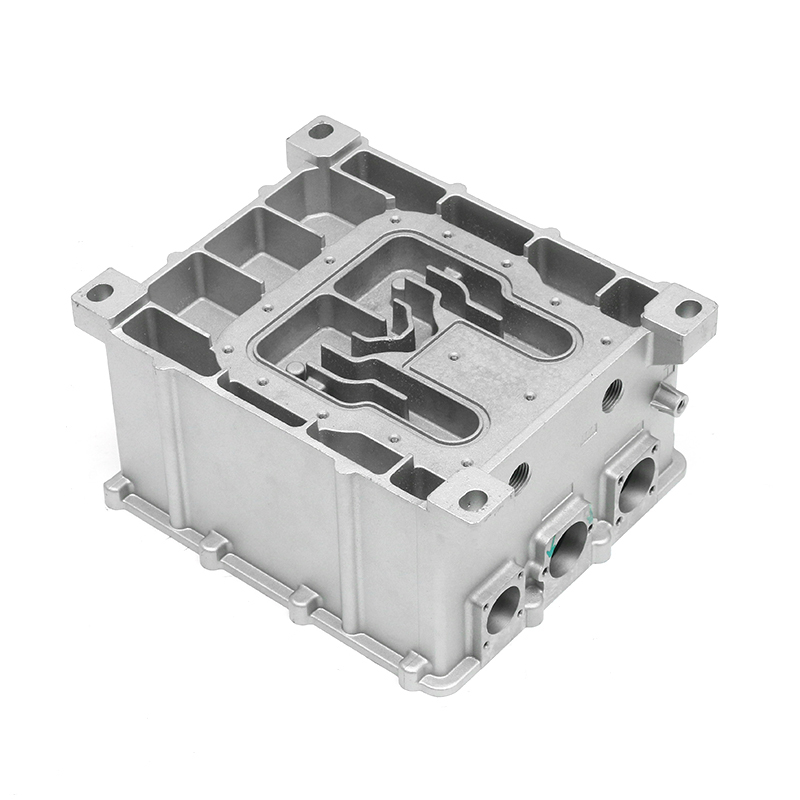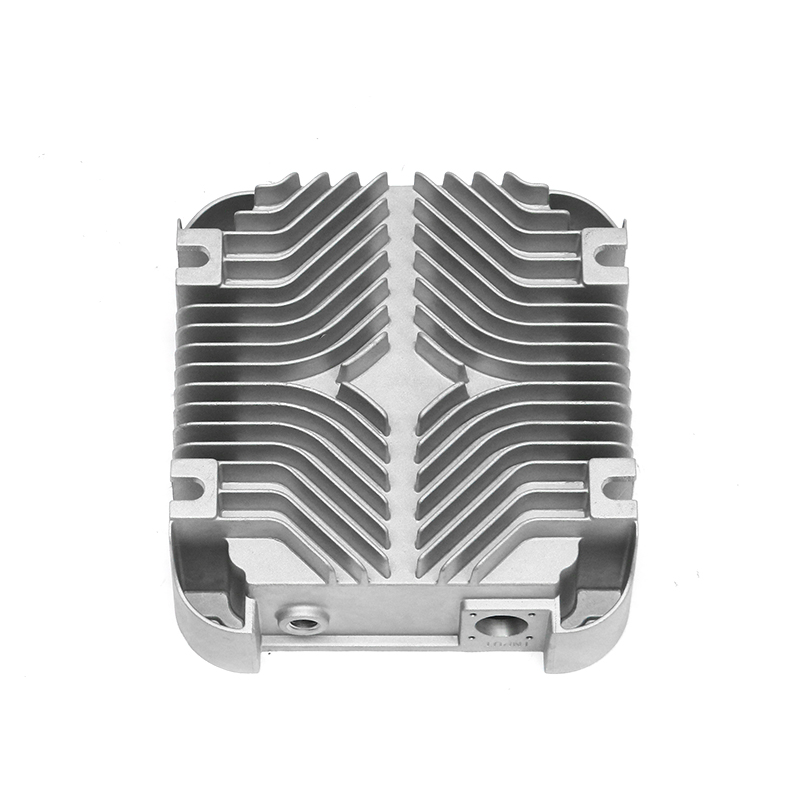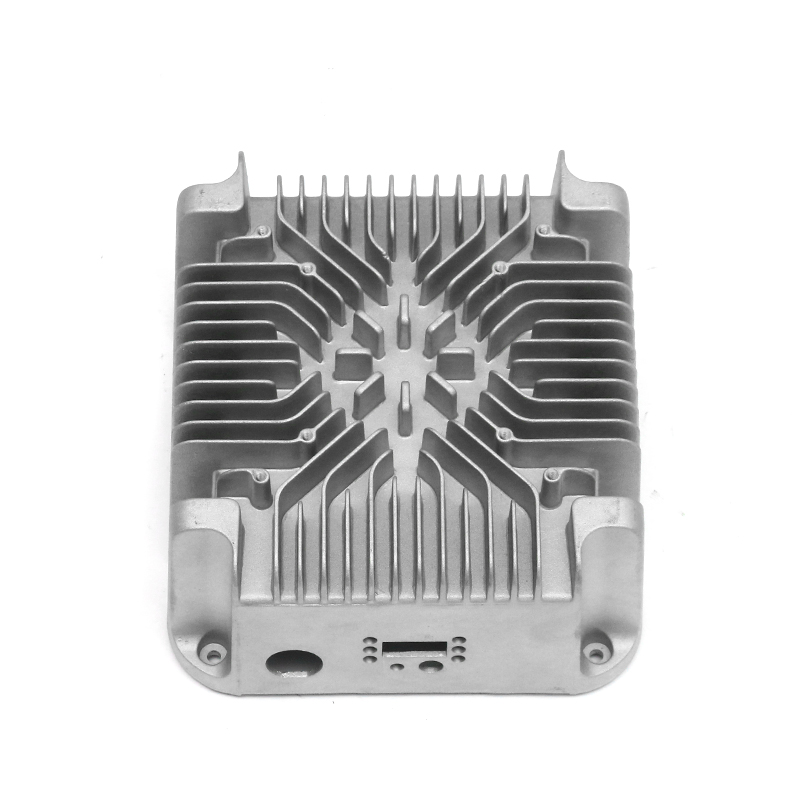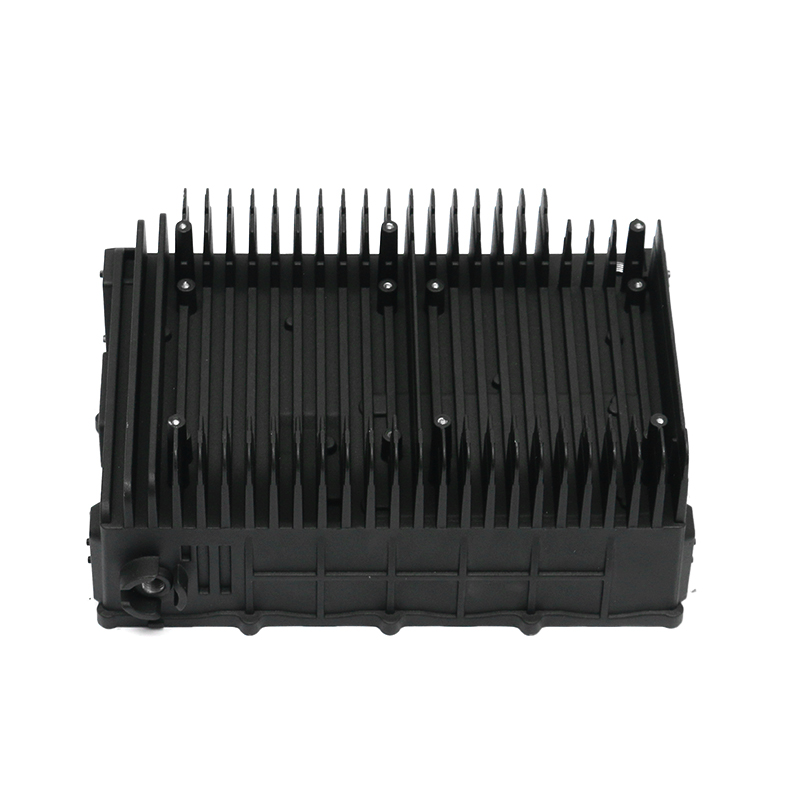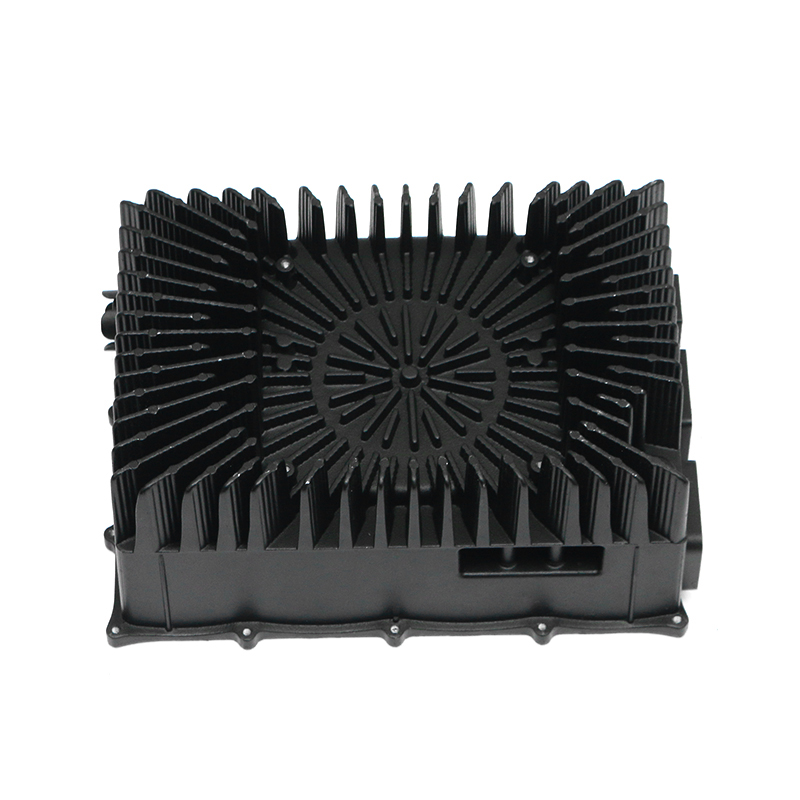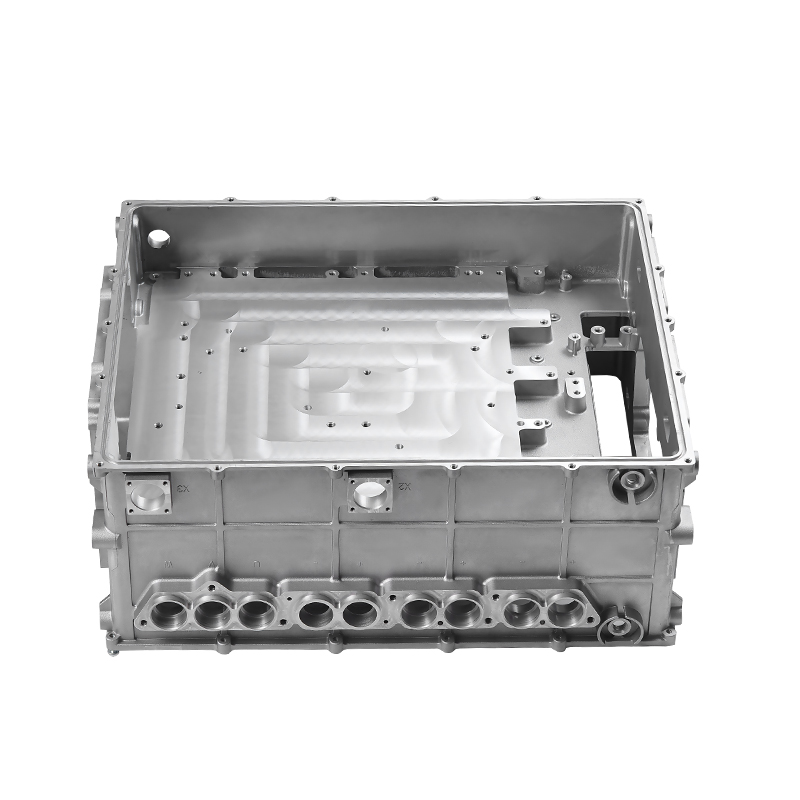


Apri il cofano di quasi tutte le auto moderne e l'alloggiamento della pompa dell'acqua è una parte in alluminio pressofuso a cui non devi pensare. Quella silenziosa affidabilità è una decisione ingegneristica. La pressofusione di alluminio ad alta pressione crea un corpo della pompa dell'acqua con passaggi di refrigerante uniformi, superfici di tenuta ermetiche e una struttura dei costi che funziona per milioni di veicoli all'anno. Quando una pompa dell'acqua deve sopravvivere per 150.000 km o più, il processo di fusione è più importante di quanto la maggior parte degli acquirenti si renda conto.
Perché la pressofusione è la scelta predefinita per le pompe dell'acqua per auto
La pressofusione è stata scelta non perché sia semplice, ma perché risolve il conflitto centrale della progettazione della pompa dell'acqua: la parte deve avere passaggi di refrigerante complessi e pareti rigide e sottili pur rimanendo accessibile a volumi elevati. Le alternative in ghisa e fabbricate possono funzionare, ma generalmente aggiungono massa o fasi di lavorazione. Un alloggiamento in alluminio pressofuso raggiunge uno spessore di parete compreso tra 2,5 e 4,0 mm, il che mantiene la pompa più leggera e aiuta il calore ad allontanarsi dai cuscinetti e dalla guarnizione. Il risparmio di peso rispetto alla ghisa è solitamente del 40–50%.
Da un punto di vista produttivo, la pressofusione è un processo one-shot per geometrie complesse. Cancelli, guide e linee di raffreddamento sono integrati nel design dello stampo, pertanto migliaia di parti escono con profili identici. Per una pompa berlina familiare prodotta in un ciclo di 100.000 unità, tale ripetibilità riduce il costo per componente e riduce il rischio di guasti sul campo. Questo è il motivo per cui OEM e fornitori di primo livello continuano a specificare la pressofusione per corpi e alloggiamenti delle pompe dell'acqua.
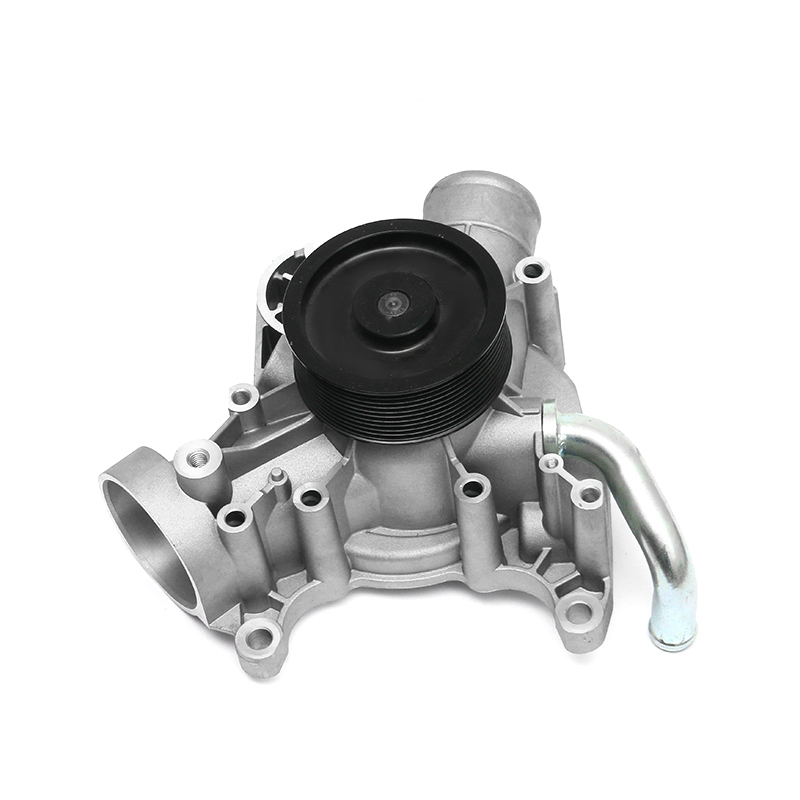 Pressofusione di precisione per alloggiamenti di pompe dell'acqua per autoveicoli Questo fornitore combina esperienza nella progettazione di stampi, pressofusione e lavorazione per produrre involucri di pompe dell'acqua in alluminio durevoli, garantendo una qualità ripetibile per i componenti di raffreddamento del motore. Visualizza il prodotto →
Leghe di alluminio utilizzate nella pressofusione di pompe idrauliche
La selezione della lega è un compromesso tra fluidità, tenuta alla pressione, conduttività termica e lavorabilità. In pratica, gli alloggiamenti delle pompe dell'acqua si basano su leghe di alluminio-silicio quasi eutettiche perché il silicio migliora il flusso del metallo fuso in sezioni sottili e riduce il ritiro da solidificazione.
| Lega | Caratteristiche chiave | Utilizzo tipico |
|---|---|---|
| ADC12 | Elevata fluidità; buona tenuta alla pressione; buona lavorabilità | Corpi e staffe complessi per pompe dell'acqua |
| A380 | Buona resistenza e conduttività termica; ampio intervallo di fusione | Alloggiamenti che richiedono una maggiore resistenza meccanica o alla fatica |
| AlSi10Mg(Fe) | Basso contenuto di ferro; migliore duttilità per il trattamento post-fusione | Alloggiamenti del liquido di raffreddamento per veicoli elettrici e supporti strutturali per pompe |
Queste leghe non sono intercambiabili. Una pompa situata vicino a un turbocompressore subisce un carico termico diverso rispetto a una pompa su un piccolo motore ad aspirazione naturale. Il disegno, la pressione operativa e la posizione di montaggio dovrebbero essere tutti esaminati prima che la lega venga finalizzata.
Il processo di pressofusione passo dopo passo
Ogni pompa dell'acqua pressofusa inizia con uno stampo progettato attorno al circuito di raffreddamento. Il design dello stampo determina dove si trova la linea di giunzione, come il nucleo formerà la cavità della girante e quante azioni laterali sono necessarie. Un ingegnere esperto nel settore della pressofusione esaminerà i risultati della simulazione del flusso prima del taglio dell'acciaio.
- Progettazione dello stampo: i canali di raffreddamento, il posizionamento del punto di iniezione e le posizioni dell'espulsore sono ottimizzati per un modello di riempimento uniforme.
- Fusione e iniezione: la lega di alluminio viene mantenuta alla temperatura corretta e forzata nello stampo ad alta pressione.
- Solidificazione e raffreddamento: il raffreddamento controllato garantisce che le pareti sottili si riempiano completamente e l'alimentazione rimanga efficace.
- Espulsione e rifilatura: il getto viene rimosso dallo stampo e il sistema di troppopieno, bava e cancello vengono rifilati.
- Lavorazione meccanica e finitura: facce critiche, fori e superfici di guarnizione vengono lavorati su centri di lavoro CNC.
- Test di pressione e ispezione: gli alloggiamenti vengono sottoposti a test di tenuta, controllati dimensionalmente e preparati per la consegna.
La pressione nella cavità è sufficientemente elevata da spingere il metallo nei dettagli a pareti sottili e riprodurre la superficie dello stampo. Questa combinazione di pressione, controllo della temperatura e precisione degli utensili è ciò che distingue un alloggiamento durevole della pompa dell'acqua da una perdita.
Controllo di qualità: cosa rende affidabile l'alloggiamento di una pompa dell'acqua pressofusa
La porosità è il nemico numero uno della fusione di una pompa acqua. L'aria può rimanere intrappolata durante l'iniezione e, se appare porosità vicino a una superficie di tenuta, il refrigerante fuoriesce. Poiché il circuito del refrigerante funziona sotto pressione, è necessario verificare la tenuta dell'alloggiamento. Il tappo a pressione di un'autovettura in genere mantiene circa 100-140 kPa, quindi l'alloggiamento deve essere sottoposto a test di tenuta pari o superiore a tale intervallo. Un fornitore di qualità testerà il 100% delle parti, spesso con aria o elio, e manterrà un registro di ogni risultato.
Il controllo dimensionale è la seconda preoccupazione principale. Il foro del cuscinetto, la cavità della girante e le superfici della guarnizione influiscono direttamente sull'efficienza della pompa e sulla durata della tenuta. I controlli delle macchine di misura a coordinate durante il processo, insieme alla TC industriale per la porosità interna, forniscono dati durante la produzione anziché a posteriori.
L'integrità del materiale è il terzo strato. Un controllo spettrometrico di ciascun calore garantisce che silicio, rame e ferro rimangano entro l'intervallo specificato. Se la lega si sposta, anche la porosità e la lavorabilità si spostano con essa. È qui che la certificazione IATF 16949 aggiunge valore reale, perché impone che l’intero sistema qualità sia documentato, non semplicemente dichiarato.
Considerazioni sulla progettazione per ingegneri e acquirenti
Per ottenere il miglior risultato dalla pressofusione della pompa dell'acqua per auto, l'alloggiamento deve essere progettato come pressofusione fin dall'inizio. Un disegno copiato da una fusione in sabbia o da una parte in plastica creerà problemi evitabili nello stampo e nella qualità della tenuta finale.
- Mantenere lo spessore delle pareti il più uniforme possibile; i passaggi bruschi causano un restringimento e un raffreddamento irregolare.
- Specificare un angolo di sformo compreso tra 0,5° e 2° in modo che la fusione possa essere espulsa senza distorsioni.
- Posizionare le superfici di tenuta critiche nelle aree che verranno lavorate successivamente, non lasciate come colate.
- Evitare tolleranze strette su superfici che non ne necessitano; le facce lavorate possono contenere ±0,1 mm, mentre le dimensioni della sola fusione devono essere discusse con il fornitore.
Per gli acquirenti del mercato post-vendita, questi dettagli di progettazione non sono visibili, ma vengono visualizzati nei tassi di guasto della pompa. Un alloggiamento con passaggi del refrigerante puliti e superfici di tenuta piane e lavorate correttamente proteggerà naturalmente il gruppo cuscinetto e tenuta.
Come scegliere un fornitore di pressofusione per pompe dell'acqua per auto
La scelta di un fornitore è una decisione di gestione del rischio. Un alloggiamento che perde o si deforma sotto la pressione del refrigerante caldo può danneggiare il marchio di una pompa anche se tutti gli altri componenti sono in buone condizioni. Per questo motivo, valuta la capacità del fornitore, non solo il prezzo preventivato.
Inizia con l'attrezzatura per il casting. Per le diverse dimensioni degli alloggiamenti sono necessarie macchine da 400 T a 2.000 T. Un fornitore dotato di centri di lavoro e apparecchiature di ispezione interne può coordinare tutte le tolleranze in un unico flusso di produzione. L'esperienza nella progettazione dello stampo è ancora più importante, perché un design inadeguato del punto di iniezione non può essere corretto con una lega più economica. Nel nostro stabilimento, la progettazione degli stampi, la pressofusione, la lavorazione meccanica e i test vengono gestiti sotto lo stesso tetto, evitando così la disconnessione tra attrezzature e produzione.
- Certificazione IATF 16949 o un sistema di qualità automobilistico equivalente.
- Capacità di progettazione e manutenzione interna degli stampi.
- CMM, TC industriale, spettrometro e apparecchiature per prove di tenuta.
- Un unico fornitore per la fusione, la lavorazione meccanica e il trattamento superficiale.
- Esperienza documentata con alloggiamenti per pompe, non solo pressofusione generale.
Un alloggiamento con superfici di tenuta abbinate e passaggi del refrigerante puliti garantirà inoltre una maggiore durata. Questa connessione tra i componenti della pompa e l'affidabilità del motore è trattata nella nostra nota tecnica su resistenza all'usura della pompa dell'acqua e durata del motore .
Linea di fondo
La pressofusione delle pompe dell'acqua per auto è un processo consolidato, ma il suo successo dipende dai controlli del materiale, dello stampo e del processo. La pressofusione di alluminio rimane il modo più pratico per produrre pompe leggere, ripetibili e convenienti. Per ingegneri e acquirenti, l'obiettivo non è trovare la fusione della pompa più economica, ma trovare il fornitore in grado di dimostrare che ogni alloggiamento è dimensionalmente accurato e a tenuta di pressione. Verifica tali controlli durante la fase di campionamento e ne seguirà l'affidabilità sul campo.