

Introduzione: Perché la pressofusione domina la produzione automobilistica
Apri il cofano di un moderno veicolo a combustione o elettrico e scoprirai che l'alluminio pressofuso svolge un lavoro silenzioso ma essenziale. Blocchi motore, alloggiamenti della trasmissione, coppe dell'olio, staffe e involucri del gruppo propulsore sono tutti formati forzando il metallo fuso ad alta pressione in uno stampo di acciaio. Il processo è veloce, ripetibile e in grado di produrre geometrie complesse in un solo colpo, il che spiega perché l’ingegneria automobilistica si affida ad esso più di qualsiasi altro metodo di formatura dei metalli.
La spinta verso veicoli più leggeri, imballaggi più compatti e efficienza dei costi in grandi volumi ha spinto la pressofusione al centro della produzione automobilistica. Una singola fusione può sostituire un insieme saldato di parti stampate, ridurre il peso e accorciare le catene di fornitura. Allo stesso tempo, il processo non è una semplice operazione della macchina. Dipende da attrezzature precise, fusione controllata, espulsione attenta e lavorazione post-fusione.
Un'azienda come fddiecasting.com illustra perché la pressofusione raramente è un passaggio autonomo. Combina progettazione di stampi, fusione di alluminio e lavorazione di precisione sotto lo stesso tetto, mantenendo stretto il controllo delle tolleranze e la comunicazione dalla prima revisione del progetto all'ispezione finale. Nelle sezioni seguenti esamineremo il processo, i materiali, i controlli di qualità e i criteri di valutazione dei fornitori in modo che tu possa prendere decisioni migliori per i tuoi componenti automobilistici.
Il processo di pressofusione spiegato passo dopo passo
Ogni pressofusione automobilistica inizia con l'idea del pezzo finito e termina con un componente pronto per la lavorazione. Il flusso complessivo può essere raggruppato in quattro fasi: lavorazione, iniezione, solidificazione e rifilatura.
Progettazione di stampi e attrezzature
Lo stampo, o matrice, è il fattore più importante nella qualità della fusione. Determina l'accuratezza dimensionale, la finitura superficiale e la coerenza con cui il metallo riempie le pareti sottili. L'acciaio dello stampo deve resistere ai cicli termici e il canale e il sistema di troppopieno devono essere progettati in modo che l'aria e gli ossidi possano fuoriuscire.
Fornitori con competenze interne in materia di utensili, inclusi progetti di stampi per rifilatura di precisione , possono controllare meglio questo passaggio critico. Da quando fddiecasting.com ha iniziato come produttore di stampi nel 2006, l'azienda considera l'utensileria una competenza chiave piuttosto che un compito esternalizzato. Questa cronologia influisce direttamente sui tassi di difettosità e sui tempi di consegna.
Fusione e iniezione
Le parti in alluminio per autoveicoli sono quasi sempre prodotte su macchine per pressofusione a camera fredda. In questo processo, il metallo viene fuso in un forno separato e poi introdotto in una camera di iniezione, dove un pistone idraulico lo spinge nello stampo ad alta velocità. Le macchine a camera calda, che mantengono il meccanismo di iniezione immerso nel metallo fuso, sono più adatte alle leghe di zinco e magnesio con punti di fusione più bassi.
La forza di bloccaggio della macchina determina la dimensione massima del pezzo che può essere prodotto. fddiecasting.com gestisce sei macchine a camera fredda da 400 a 2.000 tonnellate di forza di chiusura, consentendo di coprire parti che vanno dalle piccole staffe per specchi ai grandi alloggiamenti dei motori.
Raffreddamento, espulsione e rifilatura
Dopo l'iniezione, il metallo si raffredda rapidamente nello stampo raffreddato ad acqua. Il tempo di solidificazione controlla la microstruttura e il rischio di porosità da ritiro. Una volta che la parte è solida, i perni di espulsione la spingono fuori e il ciclo si ripete. La parte passa quindi alla rifilatura, dove vengono rimossi il corridore, gli eccessi e la bava.
I componenti automobilistici richiedono in genere operazioni secondarie come sbavatura, lavorazione meccanica e trattamenti superficiali. L'integrazione della fusione con i processi successivi è il motivo per cui fddiecasting.com mantiene 80 centri di lavoro di precisione ad alta velocità nella stessa struttura.
Scelta della lega giusta per le parti pressofuse automobilistiche
La selezione del materiale determina la resistenza meccanica, la resistenza alla corrosione, la conduttività termica e il costo. Non esiste un'unica lega migliore per ogni parte, ma le scelte possono essere ristrette in base alla funzione.
Leghe di alluminio
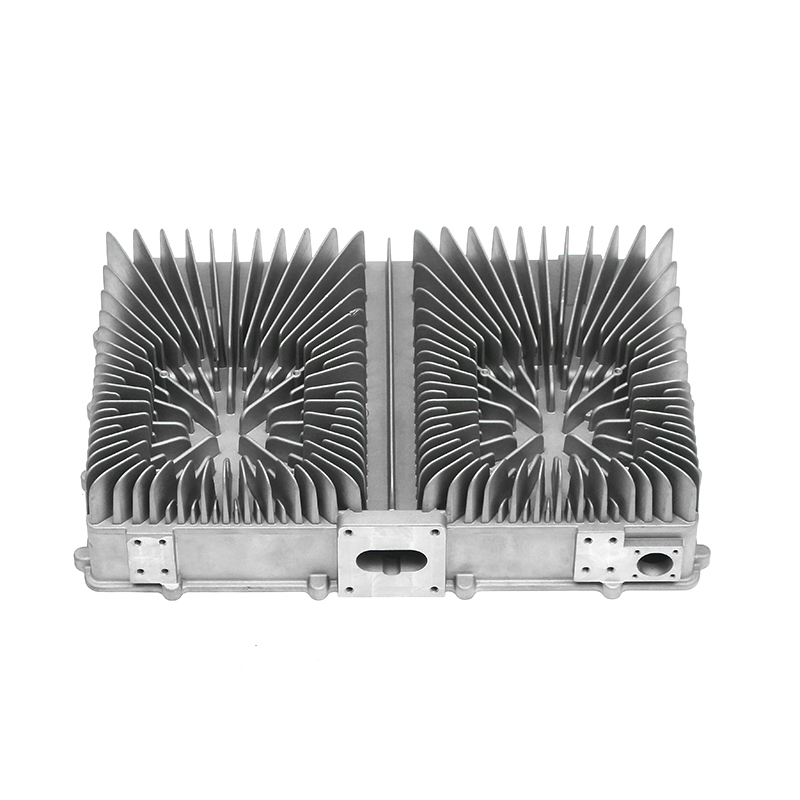
L’alluminio è il materiale dominante per le pressofusioni automobilistiche. Offre un buon rapporto resistenza/peso, eccellente conduttività termica e resistenza naturale alla corrosione. Le leghe di alluminio, in particolare A380, vengono utilizzate per blocchi motore, alloggiamenti di trasmissione, coppe dell'olio, alloggiamenti di motori e involucri di controllo elettronico. La lega scorre bene in sezioni sottili e può riempire geometrie complesse dello stampo.
Leghe di zinco
Le leghe di zinco offrono elevata duttilità, resistenza agli urti e la possibilità di essere placcate o rifinite facilmente. Vengono generalmente utilizzati per piccole parti di precisione come staffe per specchietti, serrature per porte e ferramenta interna. Lo svantaggio è la densità: lo zinco è pesante e raramente viene scelto per componenti strutturali di grandi dimensioni.
Leghe di magnesio
Il magnesio è il metallo strutturale più leggero e offre il miglior rapporto resistenza/peso tra i tre. Appare in parti in cui ogni grammo conta, come i nuclei del volante, i telai dei sedili e le strutture del cruscotto. Il magnesio deve affrontare costi del materiale più elevati e problemi di corrosione, quindi viene selezionato solo quando il risparmio di peso giustifica chiaramente il premio.
| Lega | Proprietà principali | Componenti tipici |
|---|---|---|
| Alluminio (A380) | Buona resistenza al peso, elevata conduttività termica, resistenza alla corrosione | Blocchi motore, alloggiamenti di trasmissione, alloggiamenti di motori, alloggiamenti EC |
| Zinco (Zama) | Elevata duttilità, eccellente finitura superficiale, facile placcatura | Piccole staffe, supporti per specchietti, serrature, ferramenta interna |
| Magnesio (AZ91D) | Metallo strutturale più leggero, resistenza specifica molto elevata | Telai del volante, telai dei sedili, staffe leggere |
Per garantire che venga consegnata la lega corretta, fddiecasting.com utilizza uno spettrometro Oxford Hitachi per verificare la composizione chimica di ogni fusione in entrata. Ciò impedisce costosi scambi prima che le parti vengano fuse.
Parti automobilistiche comuni prodotte mediante pressofusione
Le pressofusioni sono distribuite in tutto il veicolo, dal vano motore alle sospensioni e all'unità di azionamento elettrica. Comprendere la gamma aiuta quando si pianifica un elenco fornitori.
Componenti del motore e del gruppo propulsore
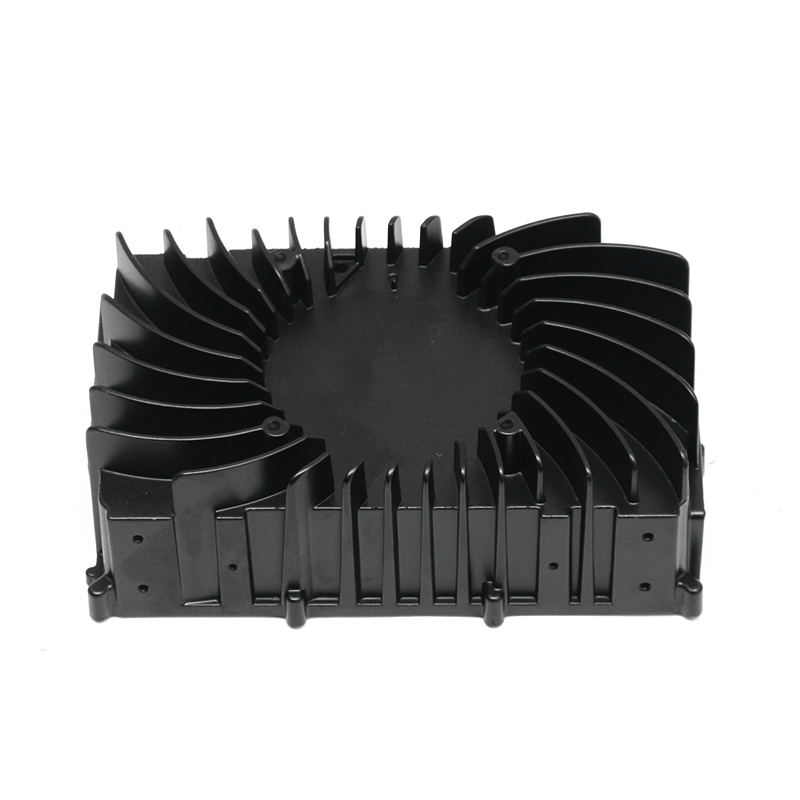
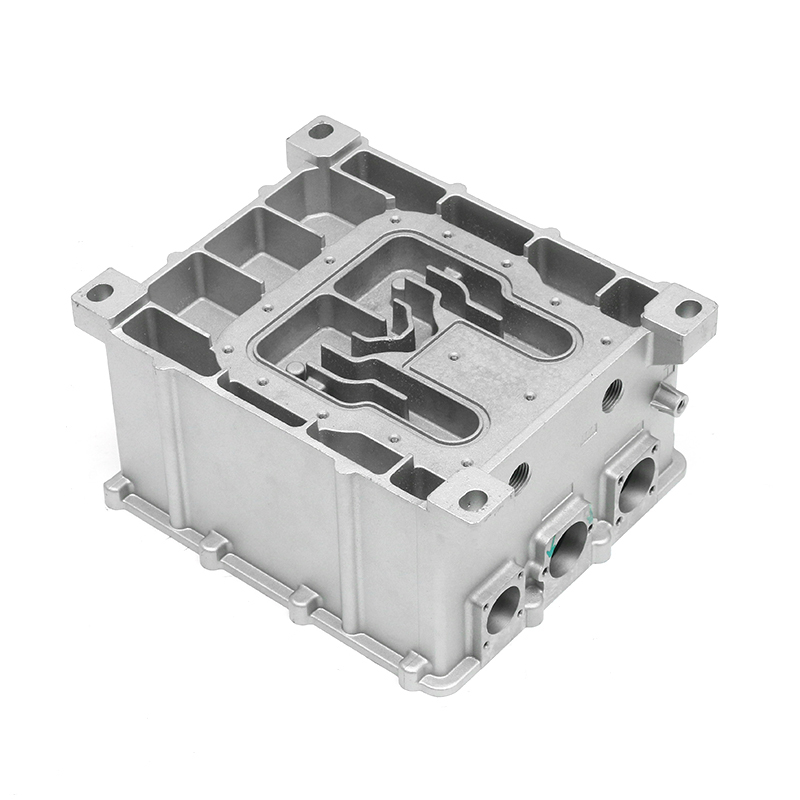
I propulsori convenzionali fanno molto affidamento sulle pressofusioni di alluminio. I blocchi motore sono l'esempio più visibile, ma vengono fusi anche le coppe dell'olio, le pompe dell'acqua, le basi dei filtri dell'olio, le frizioni delle ventole e i supporti del motore. Queste parti devono resistere alle vibrazioni, gestire il calore e sigillare i lubrificanti. Spesso vengono forniti come ricambi auto in alluminio pressofuso che combinano la rigidità strutturale con la dissipazione del calore.
Parti di trasmissione e telaio
Gli alloggiamenti della trasmissione sono pezzi fusi di grandi dimensioni che contengono ingranaggi, alberi e circuiti idraulici. L'alloggiamento funziona anche come connettore strutturale tra il motore e il resto della trasmissione. Nel settore del telaio, i supporti degli specchietti retrovisori, i supporti degli ammortizzatori e i corpi farfallati vengono prodotti in grandi quantità tramite pressofusione.
Componenti per veicoli a nuova energia
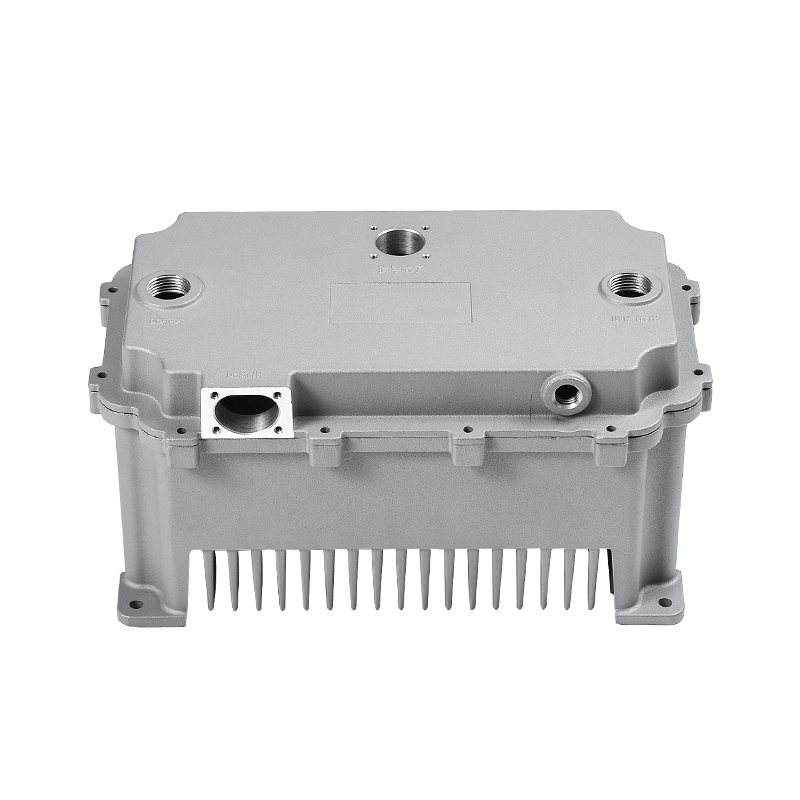
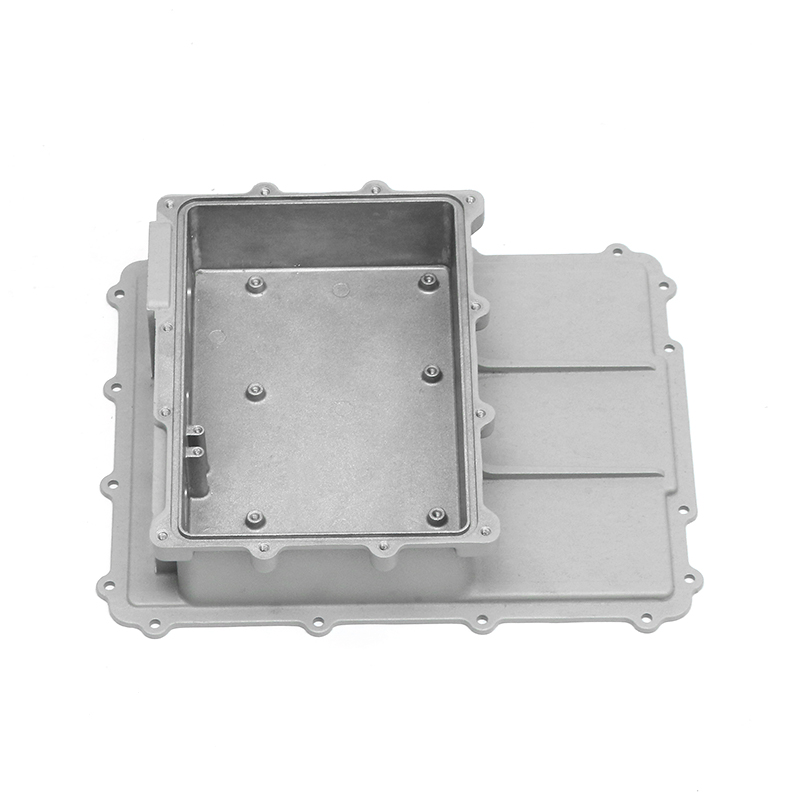
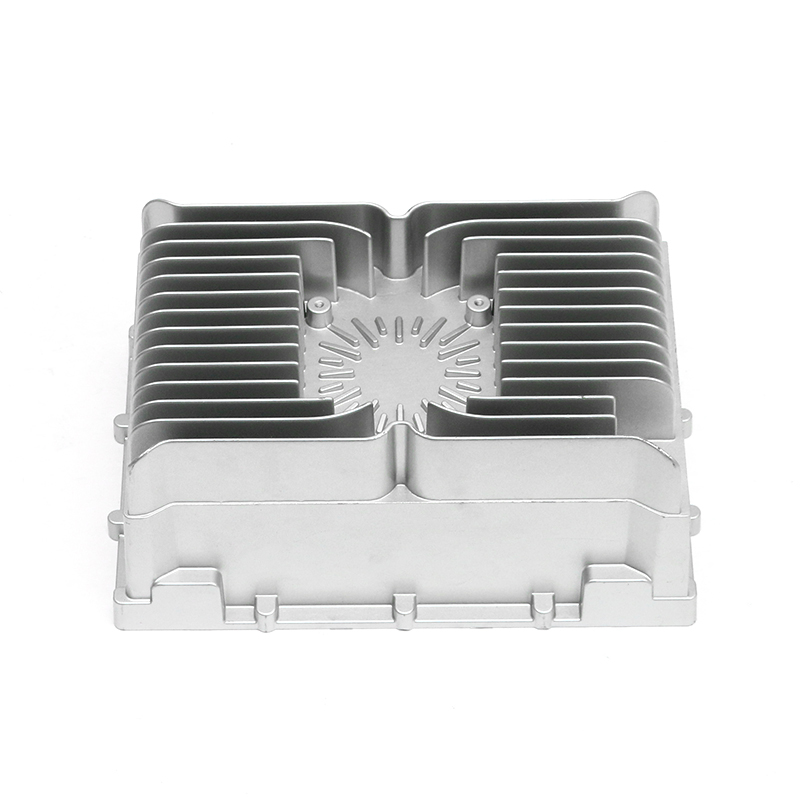
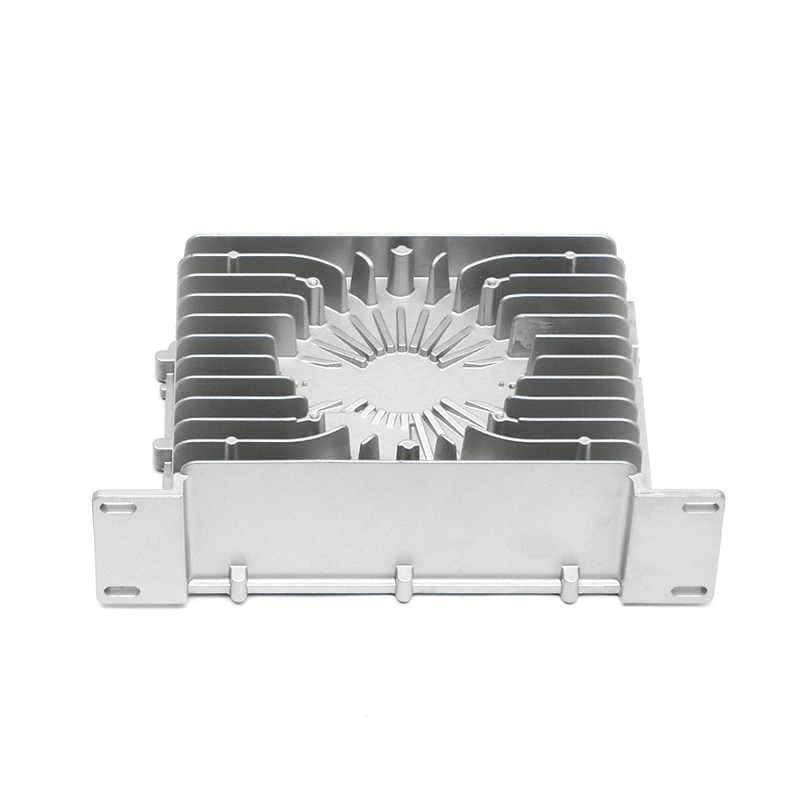
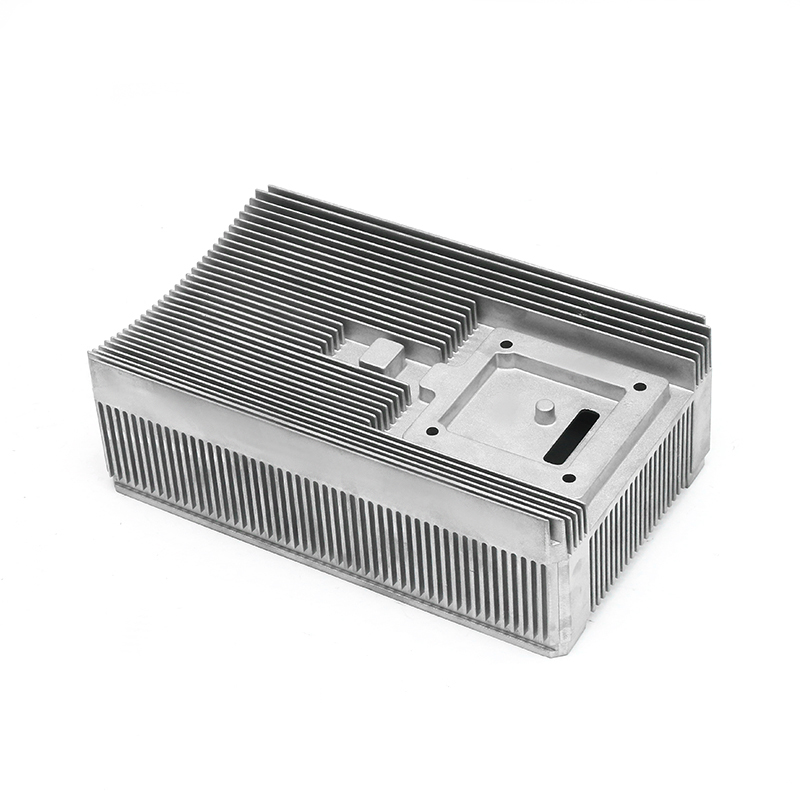
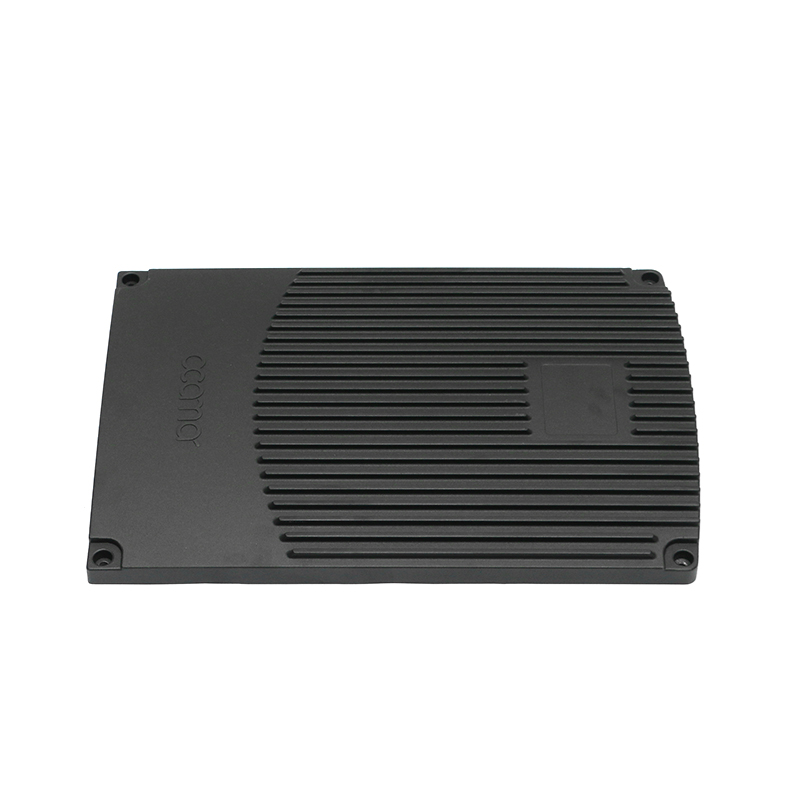
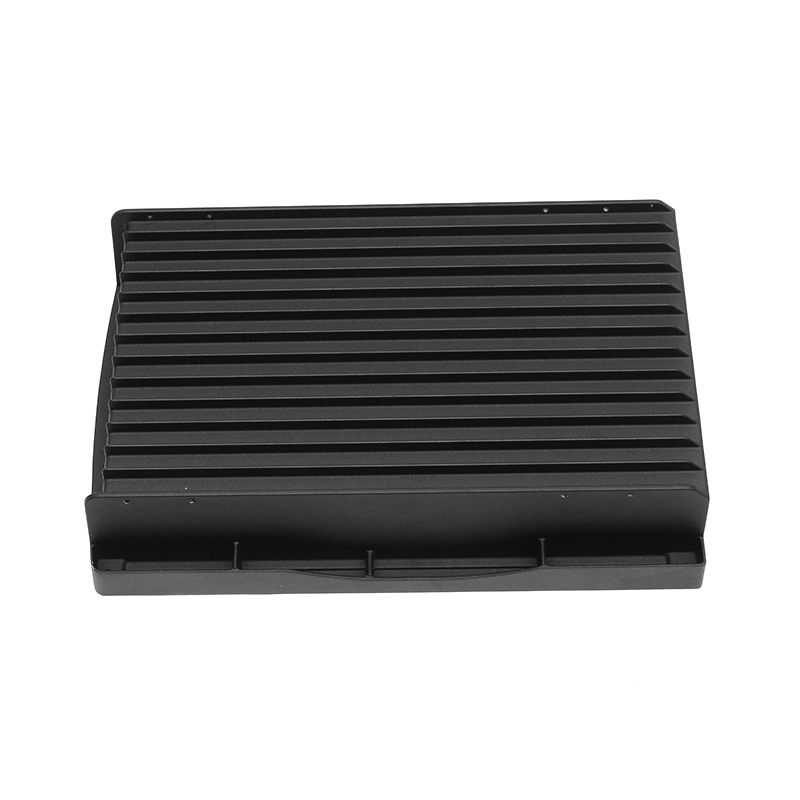
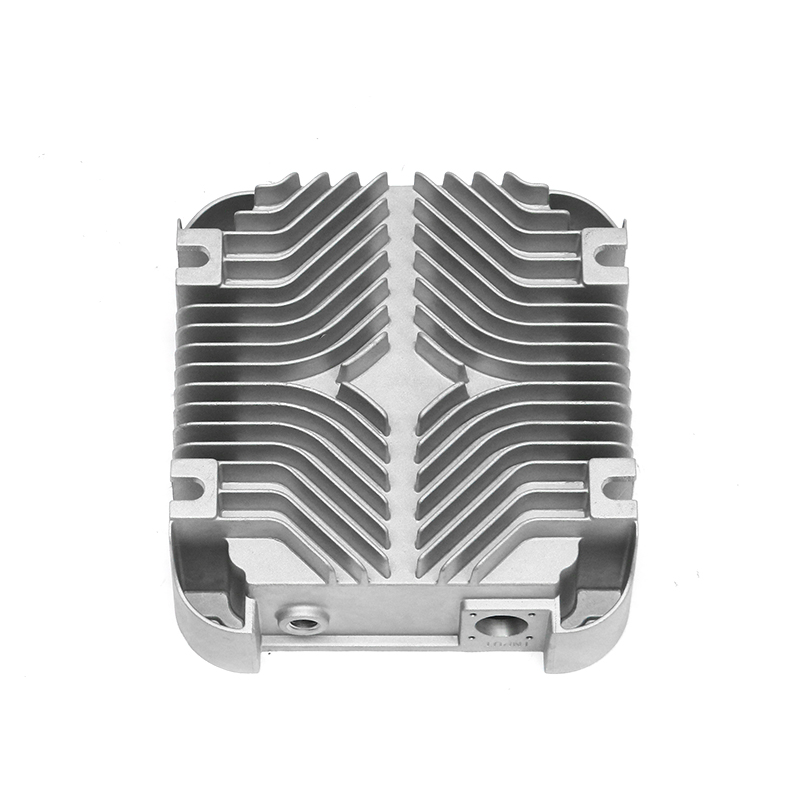
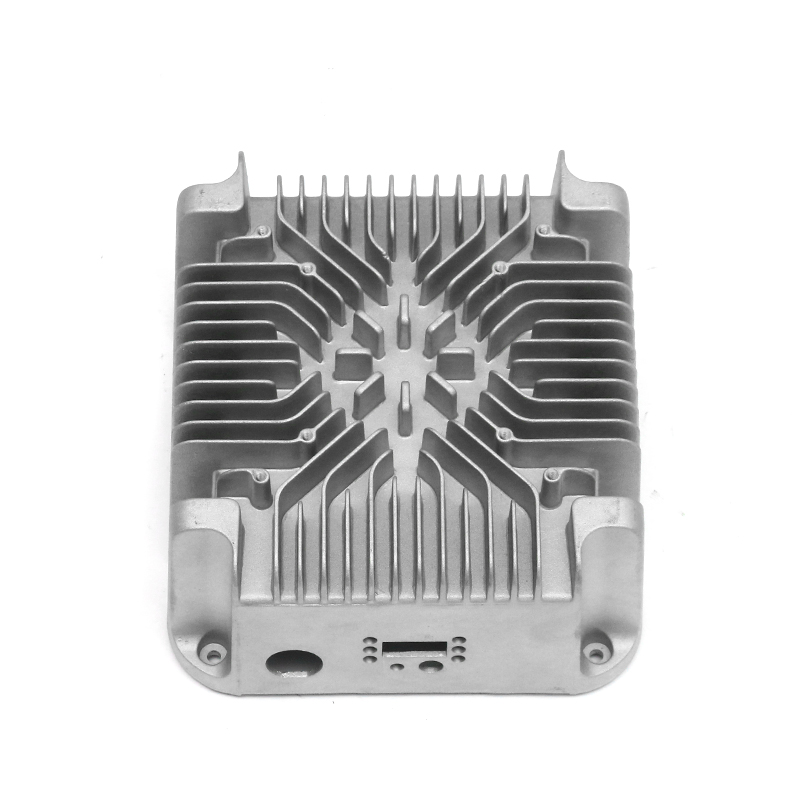
I veicoli elettrici creano una serie diversa di esigenze. Gli alloggiamenti dei motori devono rimuovere il calore dagli avvolgimenti in rame proteggendoli dai contaminanti. Le unità di controllo elettroniche richiedono involucri pressofusi che combinano pareti sottili con superfici di tenuta piatte.
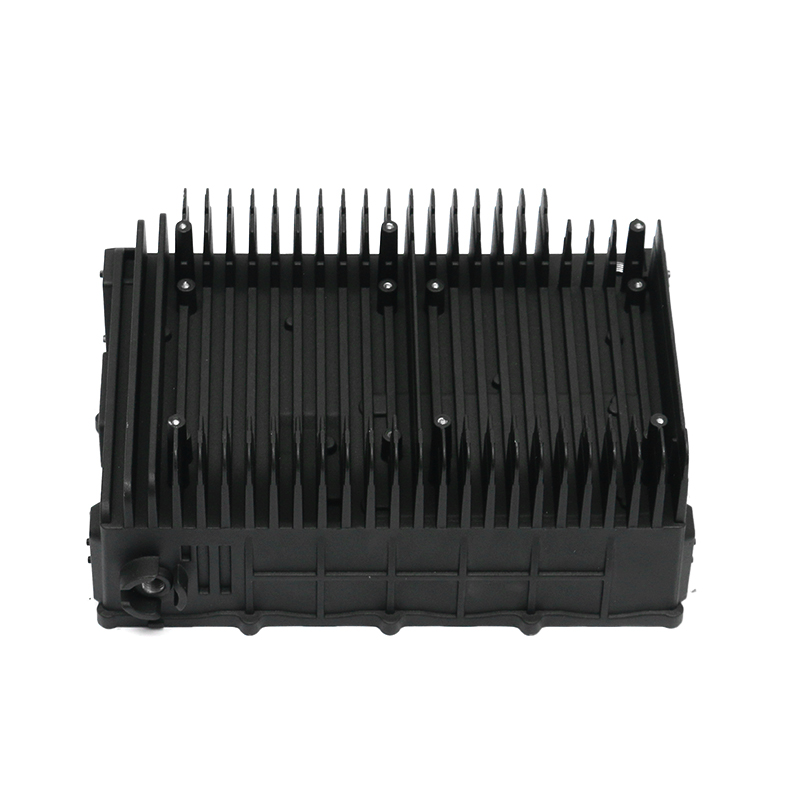
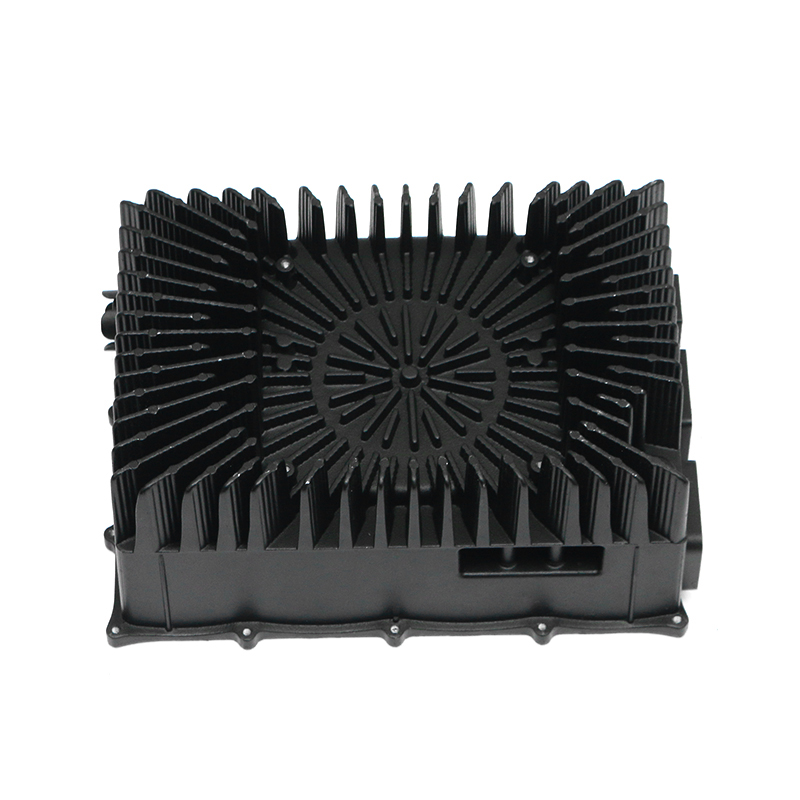
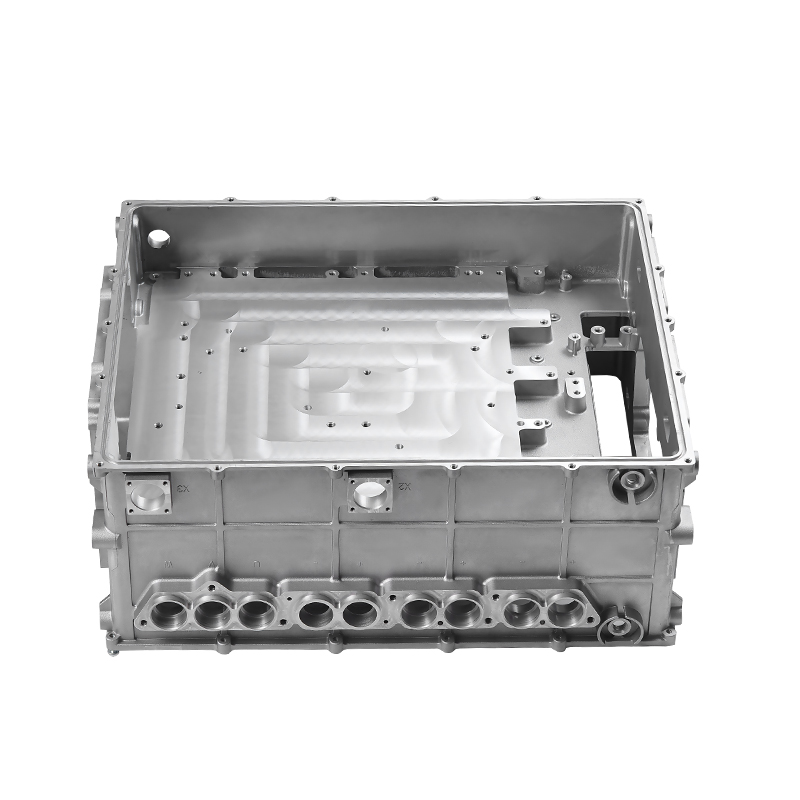
Gli alloggiamenti per controlli elettronici raffreddati ad acqua ne sono un buon esempio. Queste parti devono rimanere a prova di perdite sotto i cicli termici e le vibrazioni e alloggiare l'elettronica di potenza sensibile. Ecco perché richiedono test dimensionali e di pressione più severi rispetto a molti getti tradizionali.
Garanzia di qualità nella pressofusione automobilistica
Gli acquirenti automobilistici non valutano un pressofuso solo dalla sua forma. È necessario verificare la solidità interna, la composizione del materiale, l'accuratezza delle dimensioni e la tenuta. La credibilità di un fornitore dipende dalla profondità della sua catena di ispezione.
Controllo dimensionale
Le macchine di misura a coordinate (CMM) rappresentano lo standard per la verifica delle dimensioni critiche sui componenti automobilistici. fddiecasting.com utilizza le macchine di misura Zeiss per controllare i riferimenti, le posizioni dei fori e lo spessore delle pareti con elevata precisione. Queste misurazioni sono documentate per supportare l'approvazione delle parti di produzione.
Rilevamento dei difetti interni
Porosità e vuoti di ritiro possono formarsi all'interno di un getto senza intaccare la superficie visibile. La scansione TC industriale e l'ispezione a raggi X rivelano questi difetti interni prima che vengano applicate costose lavorazioni meccaniche. La CT aiuta anche a verificare che i nuclei e i canali di raffreddamento interni siano posizionati correttamente.
Verifica dei materiali
Uno spettrometro conferma che la lega corrisponde al grado specificato, non solo ad una composizione approssimativa. Questo passaggio è particolarmente importante quando una parte passa da un campione di sviluppo alla produzione di massa. Uno spettrometro Oxford Hitachi su fddiecasting.com fornisce dati sui materiali tracciabili per ogni lotto.
Test di tenuta
Il test delle perdite è necessario per le coppe dell'olio, le scatole della trasmissione, i corpi delle pompe e molti involucri di veicoli elettrici. L'aria compressa o l'elio vengono introdotti nelle cavità interne mentre all'esterno viene monitorato il calo di pressione. Ciò è particolarmente critico per alloggiamenti del cambio pressofusi , dove la ritenzione interna del lubrificante influisce direttamente sull'affidabilità della trasmissione. Le macchine di prova della pressione dell'aria dedicate su fddiecasting.com verificano che ogni componente sigillato lasci l'impianto senza perdite.
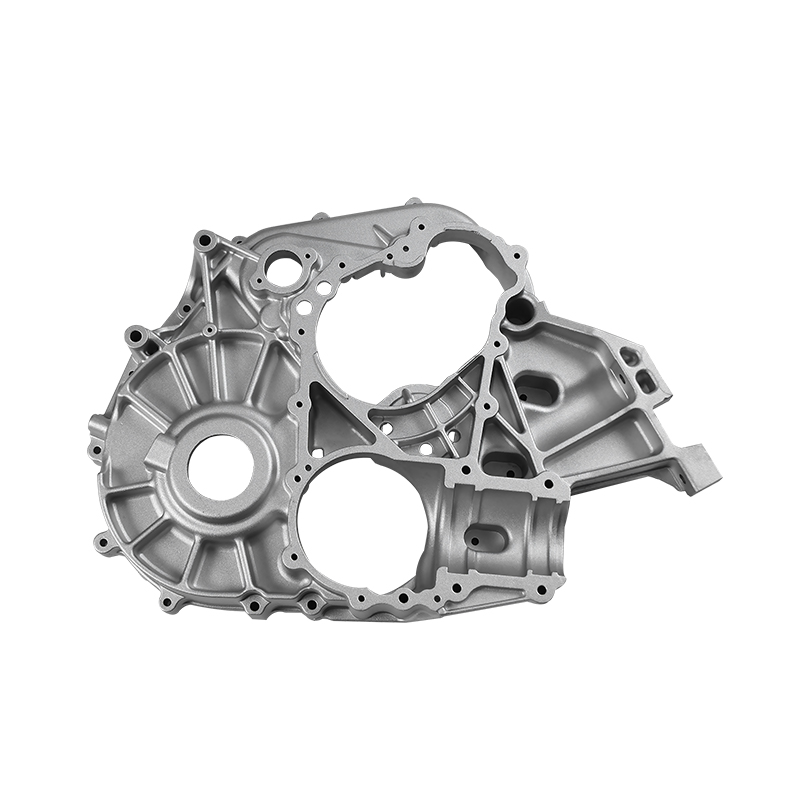 Produttori di alloggiamenti per riduttori in pressofusione personalizzati, fornitori OEM/ODM Come produttori cinesi di scatole del cambio in pressofusione e fornitori di scatole del cambio OEM/ODM, Ningbo Fenda New Energy Technology Co., Ltd., c... Visualizza il prodotto →
Pressofusione e metodi di produzione alternativi
La pressofusione compete con molte altre tecnologie di formatura dei metalli. La scelta giusta dipende dal volume, dalla geometria, dallo spessore e dalle proprietà meccaniche richieste.
Rispetto alla lavorazione CNC, la pressofusione è notevolmente più economica ad alti volumi. La lavorazione inizia dalla billetta solida e rimuove una grande percentuale di materiale, mentre la pressofusione produce forme nette o quasi con molti meno scarti. Il CNC è ancora preferito per piccoli lotti, lavorazioni complesse a cinque assi o finiture finali. In pratica, molte pressofusioni sono seguite da un breve passaggio di lavorazione per mantenere tolleranze strette sulle superfici di tenuta.
Rispetto alla forgiatura, la pressofusione può formare strutture a pareti sottili molto più complesse con dettagli fini. La forgiatura a freddo produce parti più resistenti perché la struttura della grana è allineata al contorno della parte, ma le forme sono limitate a geometrie più semplici. Per un blocco motore o un alloggiamento motore, la fusione è l'unico modo pratico per creare cavità interne e canali di raffreddamento.
Le limitazioni principali sono il costo degli stampi e il volume di produzione. Uno stampo in acciaio può costare centinaia di migliaia di dollari, quindi la pressofusione ha senso solo per volumi annuali di decine di migliaia. La porosità superficiale può anche rimanere un problema per le parti a tenuta stagna o altamente sollecitate, motivo per cui vengono sempre più utilizzate la fusione assistita da vuoto e le leghe specializzate.
Come valutare un fornitore di pressofusione di ricambi auto
Quando il progetto è pronto, la domanda successiva è chi dovrebbe lanciarlo. Una valutazione mirata dovrebbe coprire almeno le seguenti aree.
- Capacità degli utensili: Chiedere se il fornitore progetta e produce stampi per pressofusione personalizzati internamente. Ciò influisce direttamente sui tempi di consegna e sui tassi di difetto.
- Gamma macchine: Controllare il tonnellaggio della pressofusione e il numero di macchine. Un fornitore con macchine da 400 a 2.000 tonnellate può coprire sia staffe piccole che alloggiamenti di grandi dimensioni.
- Sistema di qualità: La norma IATF 16949:2016 dovrebbe rappresentare il livello minimo per la fornitura automobilistica. Dimostra un approccio operativo all'analisi del rischio, al controllo delle modifiche e ai requisiti specifici del cliente.
- Attrezzatura di ispezione: Cerca CMM, CT industriale, spettrometri e tester di tenuta. Questi strumenti indicano se il fornitore può verificare ciò che produce.
- Lavorazione secondaria: La lavorazione interna, la saldatura ad attrito e la preparazione della superficie riducono la complessità logistica e mantengono la proprietà della qualità con un unico fornitore.
- Comunicazione internazionale: Un fornitore che offre supporto multilingue, come fa fddiecasting.com in inglese, russo, arabo e tedesco, semplifica il processo di preventivazione e modifica tecnica.
Assegnando un punteggio a un possibile partner in base a questi criteri, si evitano tassi di difetti sorprendenti e consegne in ritardo dopo il lancio del programma.
Il futuro della pressofusione di ricambi auto: tendenze dei veicoli elettrici e della leggerezza
I veicoli elettrici stanno rimodellando la domanda di pressofusione in due direzioni: strutture della carrozzeria integrate più grandi e involucri del gruppo propulsore altamente ingegnerizzati. Le grandi macchine per pressofusione, che oggi raggiungono le 6.000 tonnellate o più, consentono la produzione di intere sezioni anteriori o posteriori di un'auto in un unico pezzo. Queste fusioni integrate riducono il numero di giunti, riducono il peso e abbreviano il processo di carrozzeria.
I nuovi alloggiamenti dei motori energetici illustrano la seconda tendenza. Moderno nuovi alloggiamenti dei motori energetici combinano la fusione a parete sottile con canali di raffreddamento integrati per massimizzare la densità di potenza. Ciò impone un controllo più rigoroso sullo spessore delle pareti e sulla geometria interna.
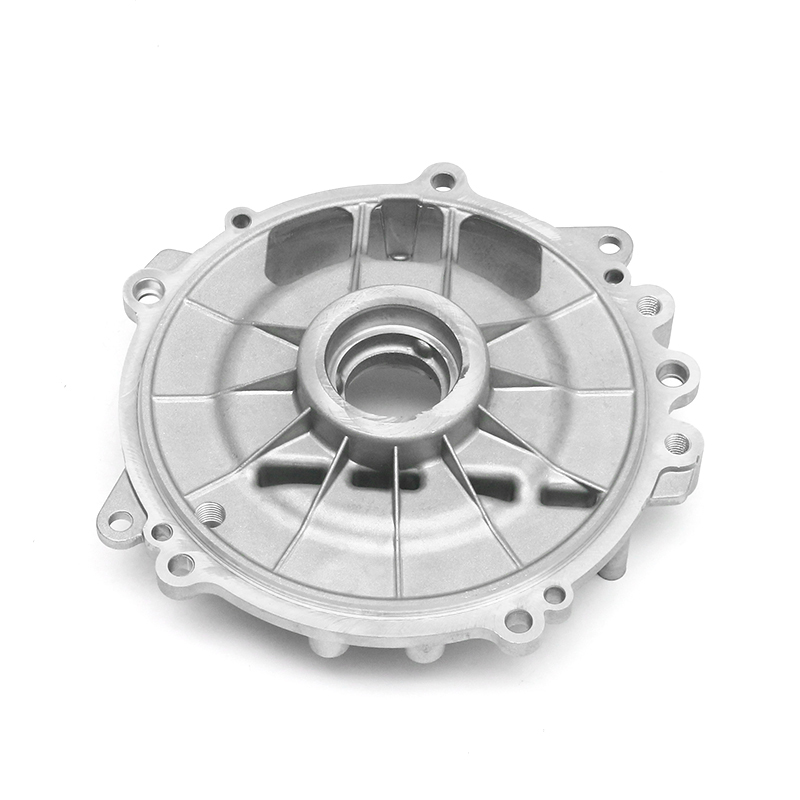 Produttori, fornitori, fabbrica di alloggiamenti per motori in pressofusione di nuova energia Ningbo Fenda New Energy Technology Co., Ltd., è un produttore e fornitore cinese di alloggiamenti per motori a nuova energia, la nostra offerta di fabbrica OEM / ODM ... Visualizza il prodotto →
Anche la saldatura per attrito sta diventando un partner importante per la pressofusione. Unisce componenti fusi tra loro o ad estrusioni senza fondere il materiale di base, preservando sia la resistenza che le prestazioni di tenuta. Più di 30 macchine per saldatura ad attrito e altre macchine dedicate su fddiecasting.com supportano questo tipo di lavoro di assemblaggio ibrido.
La sostenibilità è il terzo driver. I getti di alluminio sono altamente riciclabili e l’industria automobilistica richiede sempre più un minore impatto di carbonio. La pressofusione si adatta a questa direzione perché una produzione efficiente e tempi di lavorazione brevi riducono il consumo di energia per parte e le leghe riciclate possono essere rifuse senza perdere le proprietà meccaniche tipiche.
Conclusione
La pressofusione di componenti per auto rimane il modo più pratico per produrre componenti strutturali in grandi volumi, complessi e leggeri sia per veicoli a combustione che elettrici. Domina perché combina tre vantaggi: eccellente libertà geometrica, forte efficienza del ciclo e basso costo per pezzo su larga scala.
Quando selezioni un fornitore, stai realmente selezionando un pacchetto di controllo di processo, profondità di ispezione ed esperienza ingegneristica. Un partner come fddiecasting.com porta con sé l'eredità della produzione di stampi, sei grandi macchine per pressofusione, 80 centri di lavoro di precisione, certificazione IATF 16949:2016 e un laboratorio di verifica completo, tra cui CMM, CT, spettrometri e test di tenuta. Queste capacità sono particolarmente importanti quando una nuova parte entra in produzione e ogni pezzo prodotto deve essere corretto.
Se stai valutando partner di pressofusione per un progetto attuale o un programma futuro, invia i tuoi disegni al team su fddiecasting.com per una verifica di fattibilità. Una chiara discussione tecnica iniziale farà risparmiare costi e rischi in seguito.